为什么“超快激光 × M9”会成为新一代电子制造关键组合
随着人工智能算力持续向更高带宽、更高功耗密度演进,电子系统在信号完整性、传输损耗与热形变控制等方面正逼近传统材料与制造工艺的物理极限。以AI 服务器、高速交换机和高频通信设备为代表的新一代硬件平台,对基板材料在介电性能、热稳定性及结构一致性方面提出了更高要求,而制造端的工艺窗口却在同步收窄。
在这一背景下,M9 级高速覆铜板材料因其在低介电常数、低介质损耗以及高频稳定性方面的综合优势,正在高端AI 计算与高速互连应用中快速渗透。产业链多方已开始将M9 视为继M7/M8 之后的重要平台级材料选择,并围绕其在下一代服务器与通信系统中的规模化应用展开布局。
然而,与性能提升同步而来的,是制造难度的显著上升。相较于前代高速材料,M9 在树脂体系、填料结构及层间设计上更加复杂,使得传统机械加工与长脉冲激光工艺在微细加工环节暴露出明显局限。在微孔成形、精密切割、局部开窗、去铜/去介质处理以及分层缺陷控制等关键工序中,热影响区扩大、界面损伤、加工一致性不足等问题更加突出,已逐步成为制约良率与可靠性的核心瓶颈。
本文将围绕M9 材料加工面临的典型工程挑战,系统分析超快激光在微孔、切割及选择性去除工艺中的技术优势,探讨在M9 材料制造中的可行工程化路径,为下一代高频高速电子产品制造提供参考。
M9 的市场趋势:
AI 平台迭代推动 PCB/CCL 升级与放量节奏
从产业链信号来看,M9 等级高速材料及其对应的混压工艺已被多家头部 PCB 厂商在公开信息中提及,显示相关材料与制造路线正由验证阶段向量产链路推进。
需要强调的是,M9 的规模化应用并不只取决于材料性能本身,更取决于制造端的现实能力——包括加工工艺是否具备稳定量产窗口、良率能否长期受控以及成本是否具备下降空间。制造能力已成为制约 M9 放量节奏的核心因素,也为后续先进加工技术的引入奠定了背景。
M9 AI 高速材料的加工痛点:
材料/结构变化带来的制造难题
在AI 服务器和高端交换设备中,PCB 层数向 40 层及以上演进已成为趋势,这使得孔壁质量、孔位精度、层间一致性以及热形变控制对系统可靠性的影响显著增强。在高多层结构中,局部加工缺陷不再是单点问题,而可能通过层间累积放大,直接影响信号通道一致性与长期可靠性。
此外,M9 与常规材料并存的混压与复合结构应用,进一步提升了工艺复杂度。
混压工艺意味着单块板内同时存在不同介质体系、不同吸收特性与热物性参数,加工策略需要在多材料界面之间精细平衡。
传统以 CO₂ 激光为代表的加工方式,在 M8 阶段已暴露出对热影响区控制与材料适应性不足的问题,而在 M9 及混压结构下,这些痛点并未被根本解决,反而被进一步放大。这也使得业界开始重新审视更精细能量控制手段在 M9 加工中的必要性。
超快激光的技术机理:
为什么飞秒在M9 上更“对症”
从材料加工机理看,超快激光的核心特征在于脉冲持续时间极短、瞬时峰值功率高、能量沉积时间远短于材料的热扩散时间尺度。在激光与材料相互作用过程中,能量主要在电子体系内完成沉积与跃迁,随后材料发生快速相变或直接去除,而热量尚未来得及向周围区域扩散。
这一特性使得超快激光在加工过程中形成的热影响区显著缩小,微裂纹、分层及界面热损伤风险同步降低,尤其适合M9 这类脆硬、复合、多界面且结构高度集成的高速材料体系。
在M9 及其混压结构中,不同介质与铜层的吸收特性和热物性差异明显,纳秒激光热加工方式更容易在界面处引发应力集中与结构损伤。
因此,产业中常将纳秒激光与超快激光分别概括为“偏热加工”与“偏冷加工/弱热加工”的两类窗口。需要指出的是,这种区分并非绝对,其最终效果仍高度依赖于波长、脉宽、重复频率、光斑尺寸以及扫描策略等系统级参数的协同优化。
基于上述机理优势,超快激光在M9 材料制造中具备较清晰的工序适配空间。
在微孔加工方面,包括盲孔、通孔及高密度微孔阵列,超快激光有助于获得更平整的孔壁形貌与更一致的孔径分布;在介质开窗与去介质工序中,其对材料选择性与能量可控性的优势,使局部去除更易在不损伤邻近铜层或下层结构的前提下完成。
总体而言,飞秒激光之所以在M9 加工中更“对症”,并非源于单一参数的优势,而在于其在能量沉积时间尺度、热影响控制以及多材料界面适应性上的系统性匹配。这一特性为其在高等级高速材料量产场景中的工程化应用奠定了物理基础,也为后续工艺窗口的放大与良率控制提供了可能。
工艺路线:
面向M9 的关键参数窗口与质量指标体系
M9的核心特性为拥有极低的介电常数与损耗因子,为实现复杂的增强体系,如图1所示为M9材料的结构示意图,通常采用特种碳氢树脂与石英纤维布作为增强材料,这与普通FR-4用的环氧树脂和E-玻璃纤维有本质区别。
而激光加工M9材料的核心挑战主要体现在高性能树脂有着极强的热敏感性,传统激光的热效应会破坏树脂分子结构,导致碳化、Dk和Df劣化;除此之外,介质中包含的石英纤维与树脂的烧蚀阈值和机制差异巨大,极易导致加工后出现纤维突出、树脂凹缩、孔壁粗糙等问题。
因此,加工M9不是简单的“打孔”,而是一套以 “无热损伤” 为最高准则的精密系统工程,超快激光作为满足M9材料激光加工高质量要求的“技术必然路径”,笔者将从原理上来解释。
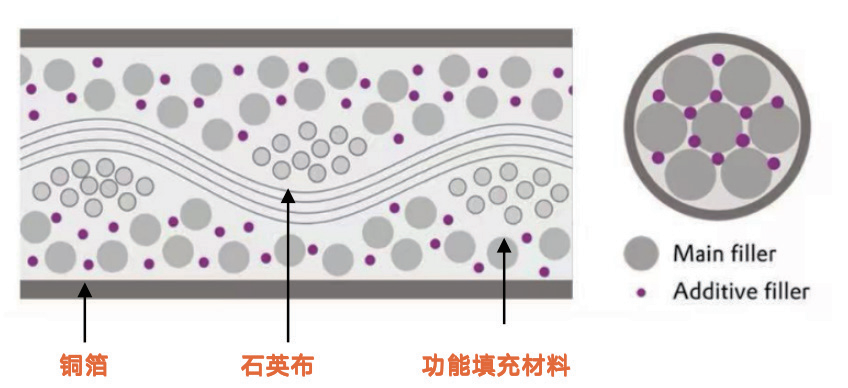
图1 M9材料的结构示意图
激光加工M9材料主要是利用特定波长与脉宽的激光与材料发生相互作用,通过光化学与光物理过程实现材料的精密去除,其终极目标是在形成所需微结构的同时,最大限度地保持M9材料原有的优异电学性能。
激光波长是材料被精密加工时吸收率和烧蚀程度的影响因素之一,一般来说,铜和绝缘基材对波长小于 0.38 μm 的紫外激光有着较好的吸收率,且紫外激光作用下铜与绝缘基材对紫外激光吸收率相差较小,有利于实现覆铜板不同层材料的同步烧蚀,同时紫外飞秒激光加工的非线性相互作用,紫外飞秒激光原则上可加工任何材料。
同时,飞秒激光具有极短脉冲宽度,单脉冲激光与材料作用时间短至10-15s,脉冲宽度远小于热扩散时间,可最大限度地减小微孔加工热损伤。
笔者从微观尺度来分析,激光加工金属的过程可以分为非热烧蚀和热烧蚀两个部分,其分隔界限为电子-声子耦合的时间节点为皮秒量级。
一般长脉冲激光由于其较长的脉宽约10-9s,激光作用于金属材料时能量传递过程完整,包含电子、声子与晶格间的多步耦合及充分的热扩散,这会导致显著的热传导效应和热影响区,材料主要通过熔化和部分汽化的热力学机制被去除,加工边缘因此产生明显的重熔层、熔渣和碎屑。
而飞秒激光因其极短的脉冲宽度,能量在电子-声子耦合发生前已被电子迅速吸收,导致电子温度急剧升高,随后通过电子-声子-晶格耦合,晶格温度在飞秒时间内瞬间上升,使材料直接汽化或转化为等离子体,从而实现几乎无热熔效应的“非热熔性”加工。
对于非金属材料来说,光化学的非辐射衰变是激光实际加工过程中去除材料最主要的机制,是通过化学反应的方式来实现能量的豫弛,这种衰变在微观上表现为分子的化学键断裂,在宏观上是材料发生光降解分解为其它物质来实现物质的迁移。
此外,在加工环境中存在的氧气会作为促降解物质参与到化学反应中,实际激光所引发的化学反应为光化学反应和光氧化混合反应两种方式,紫外飞秒激光的独特物理机制,为其实现M9材料的冷精密加工提供了理论上的可行性。
然而,要将这一理论潜力转化为稳定、高效、高质量的加工现实,必须对激光与材料相互作用过程中的能量投放时空序列进行精确控制。这直接依赖于对重复频率、单脉冲能量、扫描速度、光斑重叠率等核心工艺参数的协同优化。
在概述各工艺参数对加工效果影响前需分析飞秒激光作用下微孔的成形及演变过程,如图2所示为微孔加工方式示意图,加工系统将采用同心圆路径环形加工方式烧灼微孔边缘材料,其中图 2(b)灰色小圆形为激光脉冲与材料作用区域。
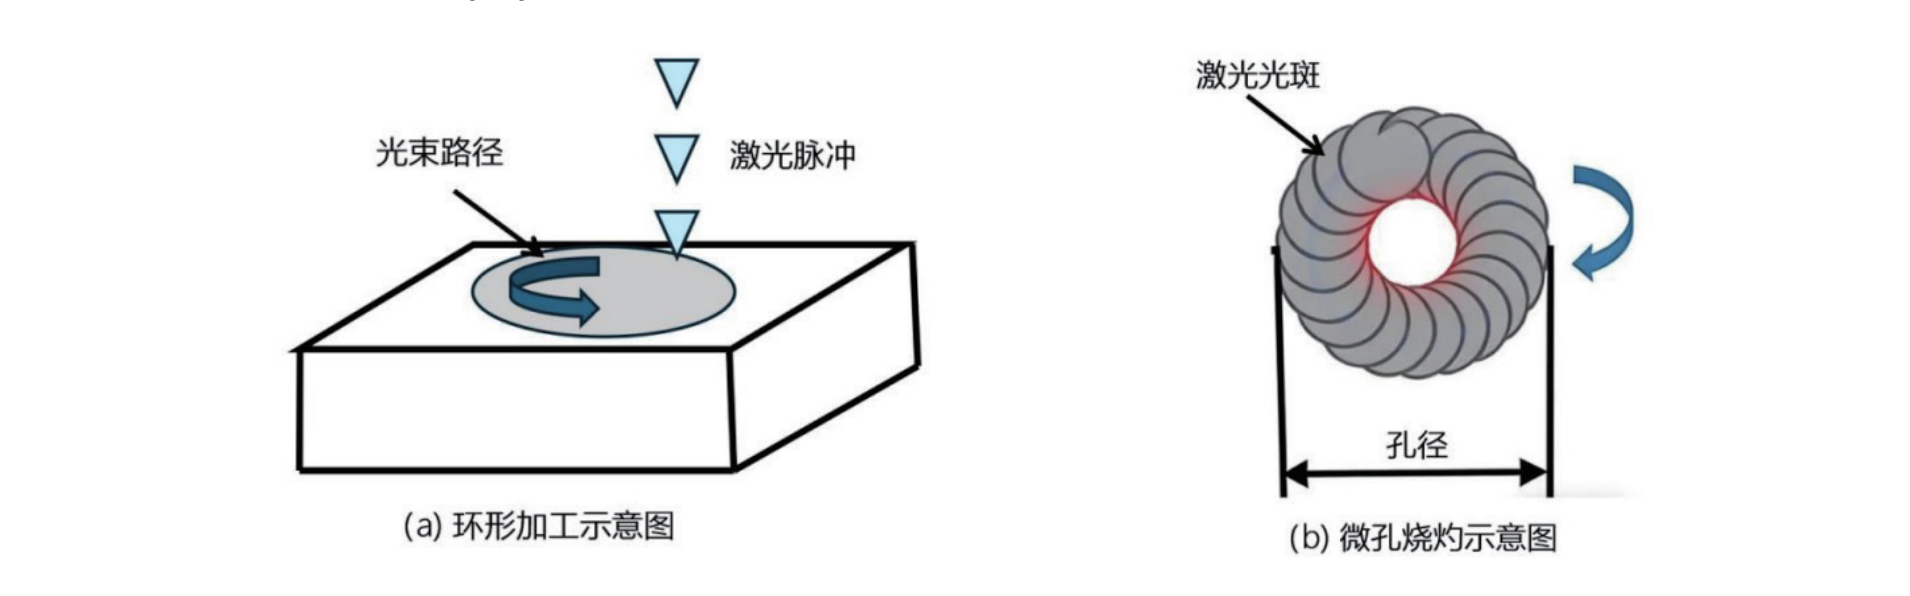
图2 微孔加工方式
M9材料作为一种高性能的层压复合材料,其微孔激光成型过程遵循多层异质材料的顺序加工原理。
笔者推测飞秒激光加工M9微孔的材料去除过程如图3所示,激光照射铜层初始阶段,铜首先气化,随着加工进行,材料温度上升,其对激光的吸收率增加,烧蚀机制转为热熔烧蚀,形成附着于孔壁的碎屑。
此阶段能量密度较高,可激发铜蒸气电离形成等离子体。烧蚀末期,热量通过铜层传导至下层基材,可能导致其受热分解。
夹层介质烧蚀阶段核心在于有机树脂与无机纤维对激光的响应存在本质差异,紫外飞秒激光对碳氢树脂基体主要诱发非线性吸收与光化学冷烧蚀,能将热影响与碳化降至最低,并通过树脂瞬时气化产生的高压蒸汽流为材料排出提供主要动力;而对于石英布,激光能量则主要引发其超快热熔融。
介质的去除并非独立,树脂剧烈气化产生的高速蒸汽对熔融石英纤维网络形成强烈的流体剪切作用,能实现有效的机械剥离。然而,该过程也面临关键挑战:熔融石英易因表面张力凝结成球或形成重铸“骨架”残留于孔壁,影响清洁度;若参数不当,还可能在两种材料界面引发微观分层。
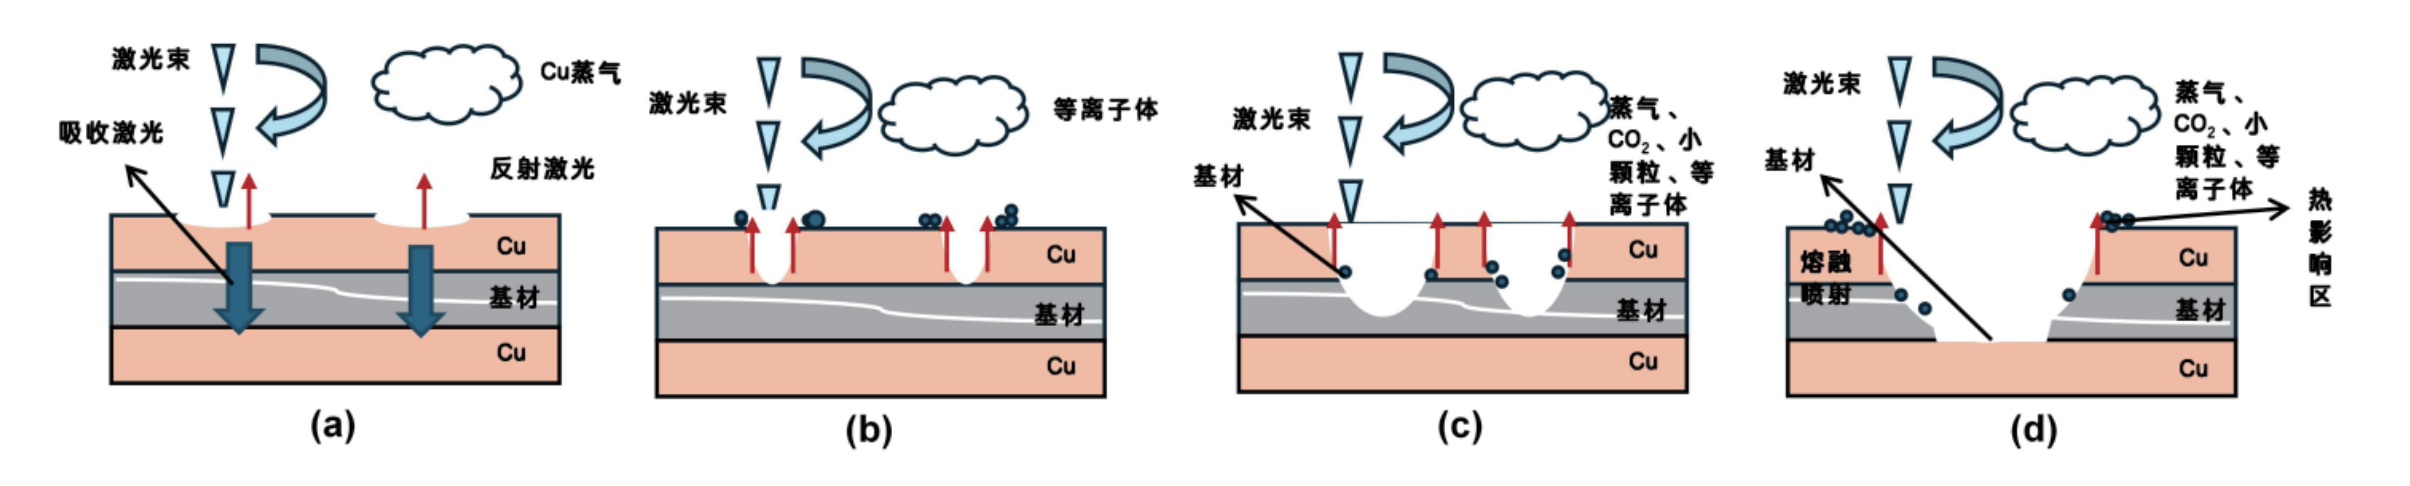
图3 飞秒激光加工M9微孔的材料去除过程示意图:(a)首层铜烧蚀初始阶段、(b)首层铜烧蚀结束阶段、(c)基材烧蚀初始阶段、(d)基材烧蚀结束阶段
笔者基于以上紫外飞秒激光加工M9材料的原理,已使用自主研发的超快钻孔设备加工M9材料,此次M9材料来自国内某大厂,分别加工70、80、100 μm的盲孔来检测加工效果,盲孔效果图如表1所示:
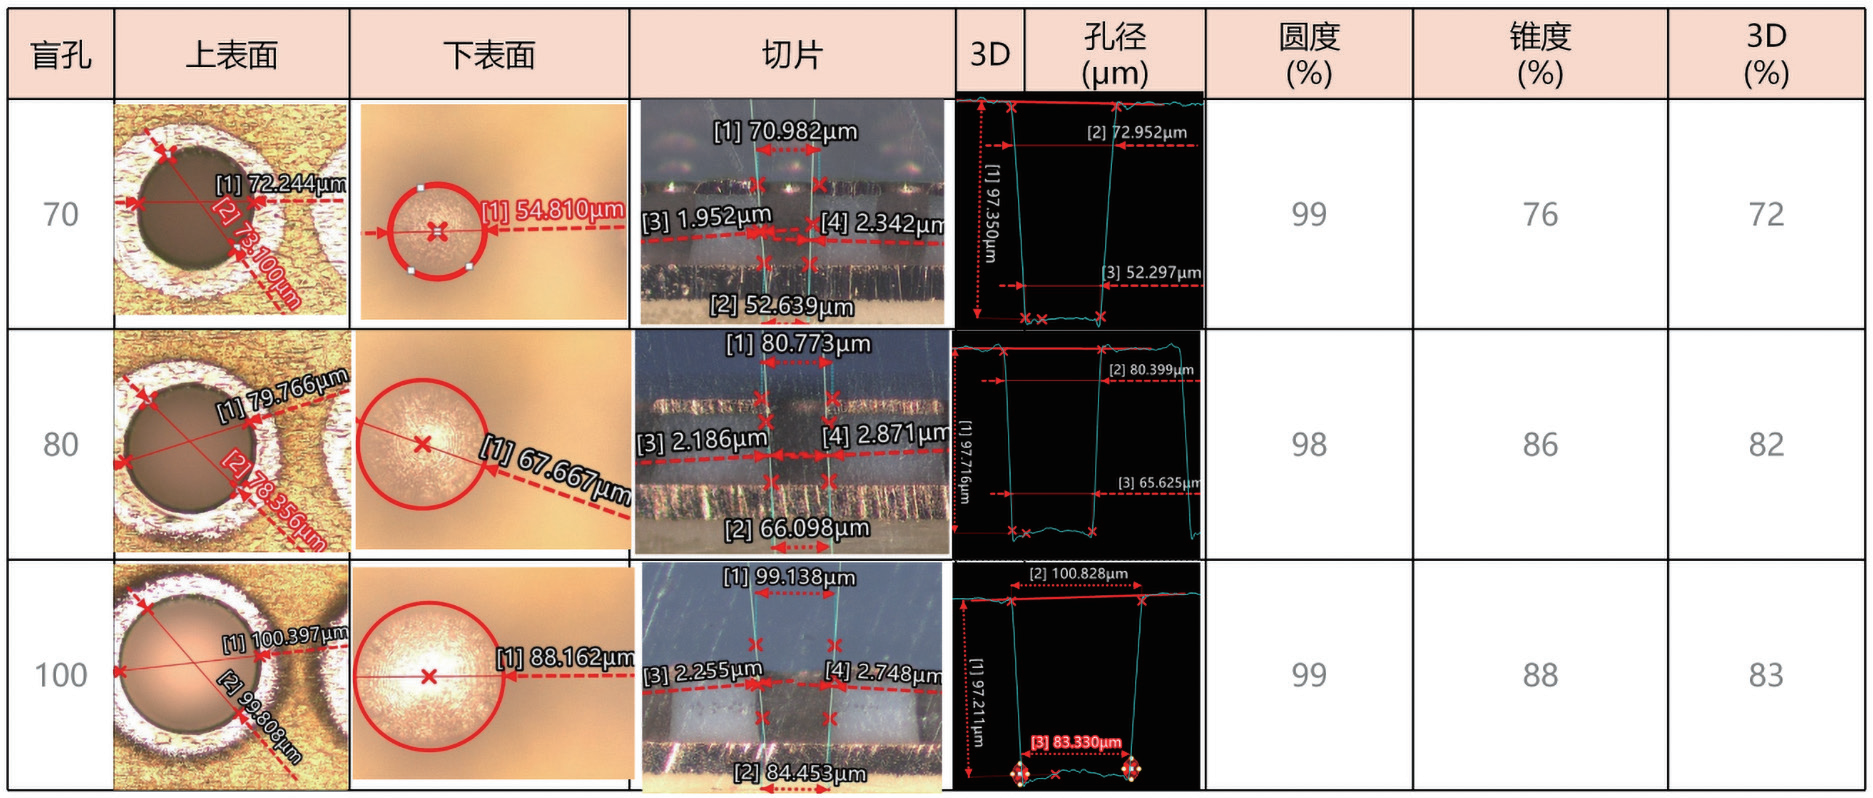
表1 超快钻孔设备加工M9材料表格
如表1所示,设定的 BVH 值(70 μm, 80 μm, 100 μm)与最终加工出的孔径(70.982 μm, 80.773 μm, 99.138 μm)在误差允许范围内,盲孔圆度在所有孔径下均高于98%,最高达 99%。
这表明飞秒激光加工出的孔形状非常规则,接近理想圆形,除此之外我们可以看出盲孔的锥度随着孔径的增加而显著增加,这表明在加工更小、更深的孔时,孔的侧壁倾斜会更明显,这可能与激光光束的聚焦特性、景深或加工过程中的等离子体、碎屑屏蔽效应有关。
为了进一步更好地分析飞秒激光加工M9材料的工艺效果和一致性,我们进行了整板加工,如图4展示了整板中任意位置不同孔径大小盲孔的孔表面和孔底的形貌图。
从图中我们可以见该工艺能够实现孔径在70 μm至100 μm范围内精确可调的微盲孔加工,孔表面和孔底形态一致,平整,表明加工过程中深度控制良好,无明显锥度或底部不均匀现象。
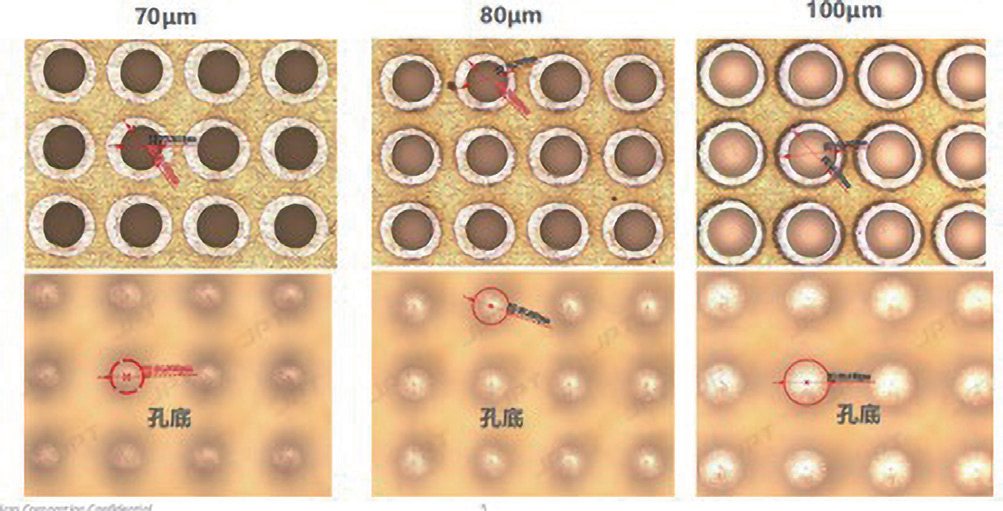
图4 飞秒激光加工 M9 材料盲孔的扫描电子显微镜(SEM)图像
在PCB/HDI制造行业,加工后的孔只是一个物理结构,我们只能评估其尺寸、形状和表面形貌,镀铜后的孔才是一个电气互连功能件,它综合反映了激光加工的质量,前处理、化学沉铜工艺的质量,电镀工艺的质量,反映了最终产品的可靠性。
为了综合考验超快钻孔设备加工M9盲孔是否合格,我们将加工后的M9整板经过化学沉铜和电镀等工艺,得到了如图5所示的60 μm、70 μm、75 μm电镀后的切片图:
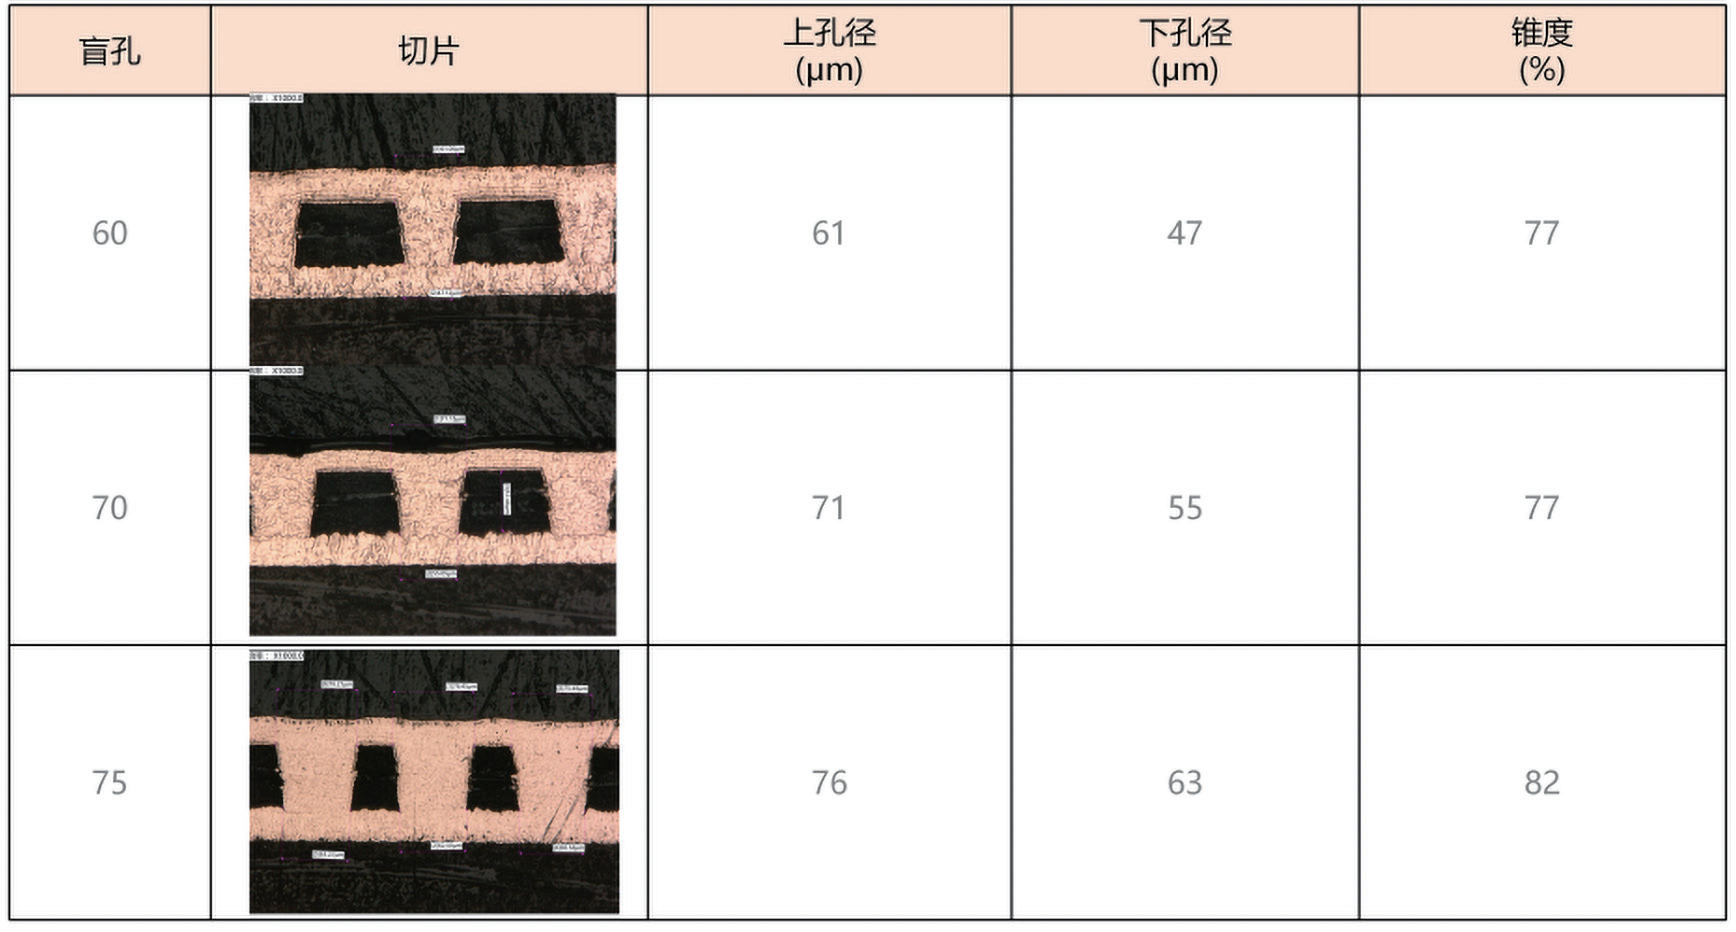
表2 超快钻孔设备加工M9材料电镀后切片图
根据表2可以得出以下结论:该飞秒激光加工在60-100 μm孔径范围内实现了高质量的盲孔制造,电镀前后对比表明,孔形规整、孔壁洁净、底部平整,铜层覆盖均匀完整且结合紧密,无镀铜缺陷,三种孔径均表现出良好的工艺一致性与可镀性,说明该工艺窗口宽、适应性强,具备高可靠性与量产潜力。
展望:
M9→更高阶材料迭代下的超快激光机会
超快激光的价值正在发生转变,从解决单点工序“能否加工”的问题,走向支撑复杂结构长期稳定制造的关键工具。
未来的关注重点不再局限于脉冲参数或单一工艺表现,而在于是否具备可量产的工艺窗口、可复制的参数体系,以及在材料与结构持续变化条件下保持一致性的能力。
这些因素,将直接决定超快激光在高端 PCB 制造中的应用深度与生命周期。
从更长周期看,围绕超快激光的竞争焦点有望逐步转向系统与控制层面,包括设备平台的通用性、工艺参数的可积累性、在线监测与反馈机制,以及数据驱动的工艺优化能力。
在这一过程中,具备长期工程经验、能够将激光加工与自动化及智能控制相结合的企业,更有可能在材料迭代节奏加快的环境中持续适配,并形成稳定的技术演进路径。
本文感谢杰普特战略顾问叶新锦先生的指导参与。
著作来源转载 《TPCA电路板季刊111期》
深圳市杰普特光电股份有限公司 市场总监 王琛
深圳市奥杰微电子有限公司 工艺工程师 陈亚玲
为加强产业链上下游企业的技术交流、资源对接,艾邦组建了高频高速PCB产业创新技术交流群,诚邀产业链企业加入:
活动推荐:高频高速PCB产业创新论坛(2027年1月8日 深圳)
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2. 报名方式
1. 参会、各类赞助请联系:
李小姐: 18823755657 (同微信)
邮箱:lirongrong@aibang.com
注意:每位参会者均需要提供信息;
2:扫码报名
或复制此链接至网页打开进入:
https://www.aibang360.com/m/100329
微信扫描下方的二维码阅读本文