随着AI算力密度持续攀升,单颗AI加速卡功耗突破1000W大关,传统风冷已触及散热物理极限,液冷成为高密度智算中心的标配方案。液冷系统的可靠性与换热效率,很大程度上取决于核心零部件的加工精度——而CNC加工技术凭借微米级精度控制、复杂结构成型能力和批量一致性,成为AI液冷部件制造的核心工艺支撑。
一、CNC加工技术概述
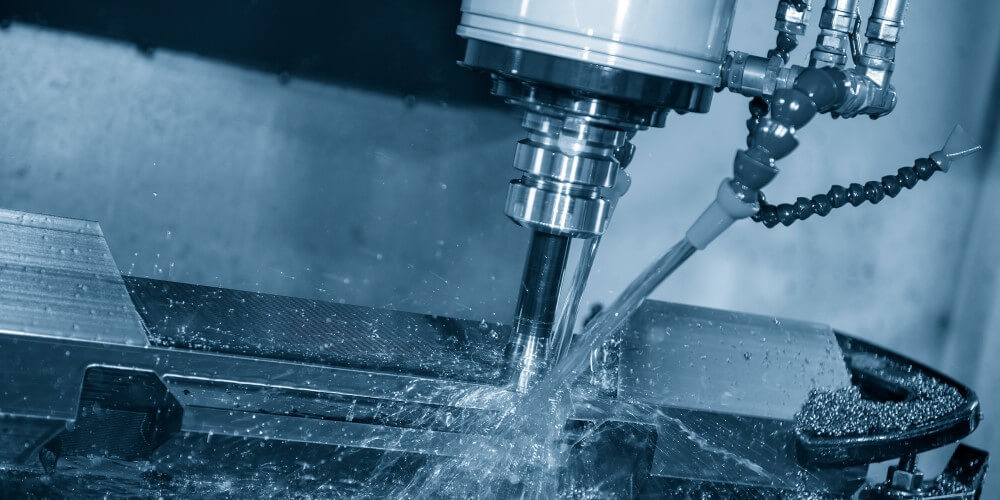
CNC加工是一种通过预先编写的数字程序指令,驱动机床刀具按设定路径对工件进行精确切削的制造技术,涵盖数控车削、数控铣削、钻削、攻牙、镗削等多种工艺形式。
其核心技术优势恰好匹配液冷部件的严苛要求:
1. 高精度可控:可实现±0.005mm级的尺寸公差,满足密封面、流道的微米级精度要求;
2. 复杂结构成型:支持多轴联动加工,可一次装夹完成复杂内腔、交叉孔、异形曲面的加工;
3. 材料适配广泛:可高效加工铝合金、不锈钢、铜、钛合金等液冷领域常用金属材料;
4. 批量一致性强:程序化加工避免人为误差,同批次产品尺寸稳定性高,适合规模化量产。
围绕这些基础能力,行业内已经演化出一套完整的设备矩阵——走芯机、车铣复合机、钻攻中心、五轴加工中心、多工位转台式复合机床、铲齿机、钻孔攻牙机等各司其职,分别对应液冷系统中不同部件的制造需求。
二、AI液冷核心部件的CNC加工应用
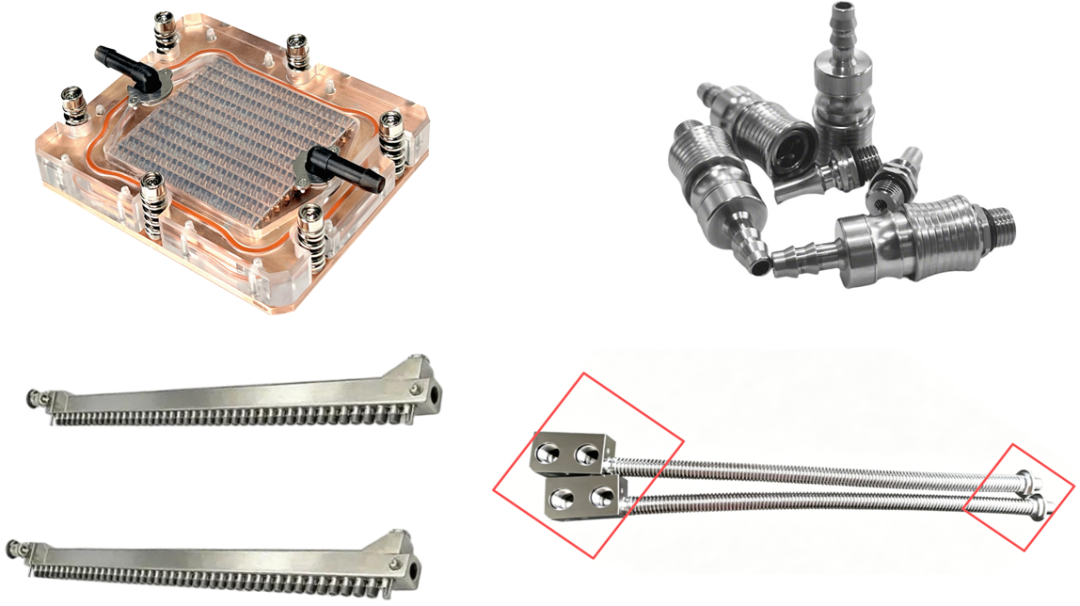
AI服务器液冷系统是一套精密的流体循环网络,其中液冷接头与内置歧管(Manifold)是保障冷却液高效输送、无泄漏运行的两大核心部件,也是CNC加工应用最集中的领域。除此之外,液冷弯头、散热器、冷板等配套部件也高度依赖各类专用CNC设备实现批量制造。
(一)液冷接头:回转体精密件的走芯机+车铣复合工艺
液冷接头是液冷管路的连接枢纽,承担着管路快速插拔、长期密封耐压的功能,分为快插接头(QD)、螺纹接头、定制异形接头等多个品类。AI液冷场景下,接头需承受最高3.0MPa工作压力、反复插拔与温度循环,对加工精度提出了极致要求。
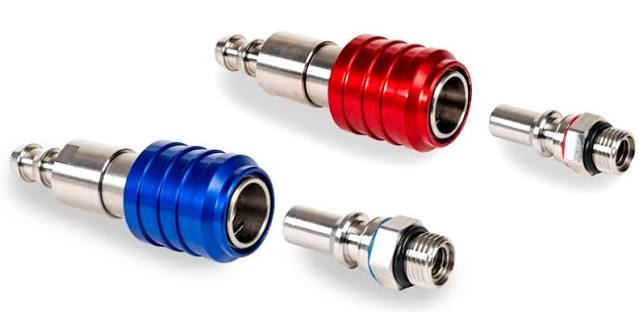
UQD快接头,来源:Danfoss
1. 加工工艺方案
接头主体多为回转体结构,行业内普遍采用走芯机(数控车床)及车铣复合工艺实现一次装夹成型。棒料通过自动送料机进入主轴,配合副主轴对接结构,一次装夹即可完成外轮廓、内孔、端面、螺纹、密封槽的全工序加工,彻底避免二次装夹带来的定位误差。针对L型、三通等异形接头,可进一步配合车铣复合工艺,实现回转体与侧面特征的一体化加工。
针对大批量生产场景,三通道钻攻中心也是主流方案之一,链式伺服刀库总容量可达72把刀,定位精度0.006mm、重复定位精度0.004mm,三通道同步加工可将批量生产节拍提升2.5倍以上,同时兼顾接头与散热铜板等多类零件的柔性生产。

多主轴多通道系列设备,来源:久久精工
2. 核心精度控制点
-
密封槽精加工:这是接头精度控制的核心。槽宽与槽深公差需控制在±0.01mm以内,槽底表面粗糙度达到Ra0.4μm以下,确保O型圈压缩量均匀,从根源上杜绝渗漏风险;
-
螺纹精度控制:采用螺纹铣削工艺加工BSPP、NPT、公制等标准螺纹,保证牙型完整、无毛刺,确保连接密封性与互换性;
-
内流道光洁度:内孔加工后配合抛光工艺,清除刀纹与毛刺,降低冷却液压损,提升循环效率。
3. 材料选型与表面处理
AI液冷接头常用316L不锈钢、6061铝合金、黄铜等材料。其中316L不锈钢凭借485MPa抗拉强度、优异的耐腐蚀性与低温韧性,成为高等级数据中心的首选材料;铝合金接头则普遍采用阳极氧化处理提升耐磨与防腐性能。
(二)液冷内置歧管:复杂流道的多轴铣削+深孔钻方案
液冷内置歧管(又称分集流管、Manifold)是液冷系统的“交通枢纽”,负责将来自CDU(冷却液分配单元)的冷却液均匀分配到多个冷板或芯片节点,再将吸热后的冷却液汇总回流。其内部流道结构复杂,直接影响各支路流量均衡性与散热一致性。

内置岐管,来源:骅兴实业
1. 加工工艺方案
内置歧管多为块状或条状结构,内部包含多组交叉流道,主要采用多轴CNC铣削+深孔钻工艺实现一体成型。常规方案采用立式或龙门加工中心完成外轮廓、安装面、密封面的铣削加工,配合深孔钻或枪钻工艺加工长径比大的内部流道,保证孔径一致性与内壁光洁度。
高端方案采用五轴联动加工中心一次装夹多面加工,减少基准转换误差,提升孔位同轴度。双通道五轴、龙门式五轴等不同机型,凭借复杂曲面成型能力,可满足各类异形流道、变截面歧管的加工需求。相较于传统焊接拼接式歧管,CNC一体成型歧管消除了焊缝渗漏隐患,结构强度更高,耐压能力更强。
2. 核心精度控制点
-
流道与孔位精度:流道走向公差控制在±0.03mm,各分支孔位置公差±0.015mm,确保各支路流阻一致,避免因流量不均导致的芯片散热差异与算力波动;
-
密封面平面度:歧管与冷板的连接密封面平面度≤0.03mm,表面粗糙度Ra≤0.8μm,配合密封圈实现可靠静密封;
-
交叉孔去毛刺:内部流道交汇处易产生切削毛刺,采用专用去毛刺工具或电化学工艺彻底清除,防止毛刺脱落堵塞管路。
3. AI场景的特殊价值
在单服务器搭载8卡甚至16卡的高密度AI算力场景中,内置歧管的均匀分流能力至关重要。CNC加工支持定制化流道设计,可根据不同芯片的热流密度优化流道截面与走向,实现精准的流量分配,保障整柜算力输出稳定。
(三)液冷弯头与散热器部件:批量化产能的专用设备路线
除接头与歧管外,AI液冷系统中还有大量弯头、散热器、冷板等部件,它们的共性需求是大批量、高节拍、强一致性,由此催生了针对性的专用CNC设备。
-
液冷弯头:多工位转台式复合机床是批量加工的典型设备,单机标配16工位(16+2配置即18个加工单元),一次装夹可完成铣、钻、镗、攻丝全工序,加工一个液冷弯头仅需约30秒,产能相当于多台单机CNC的组合,已成为液冷弯头规模化生产的主力方案。
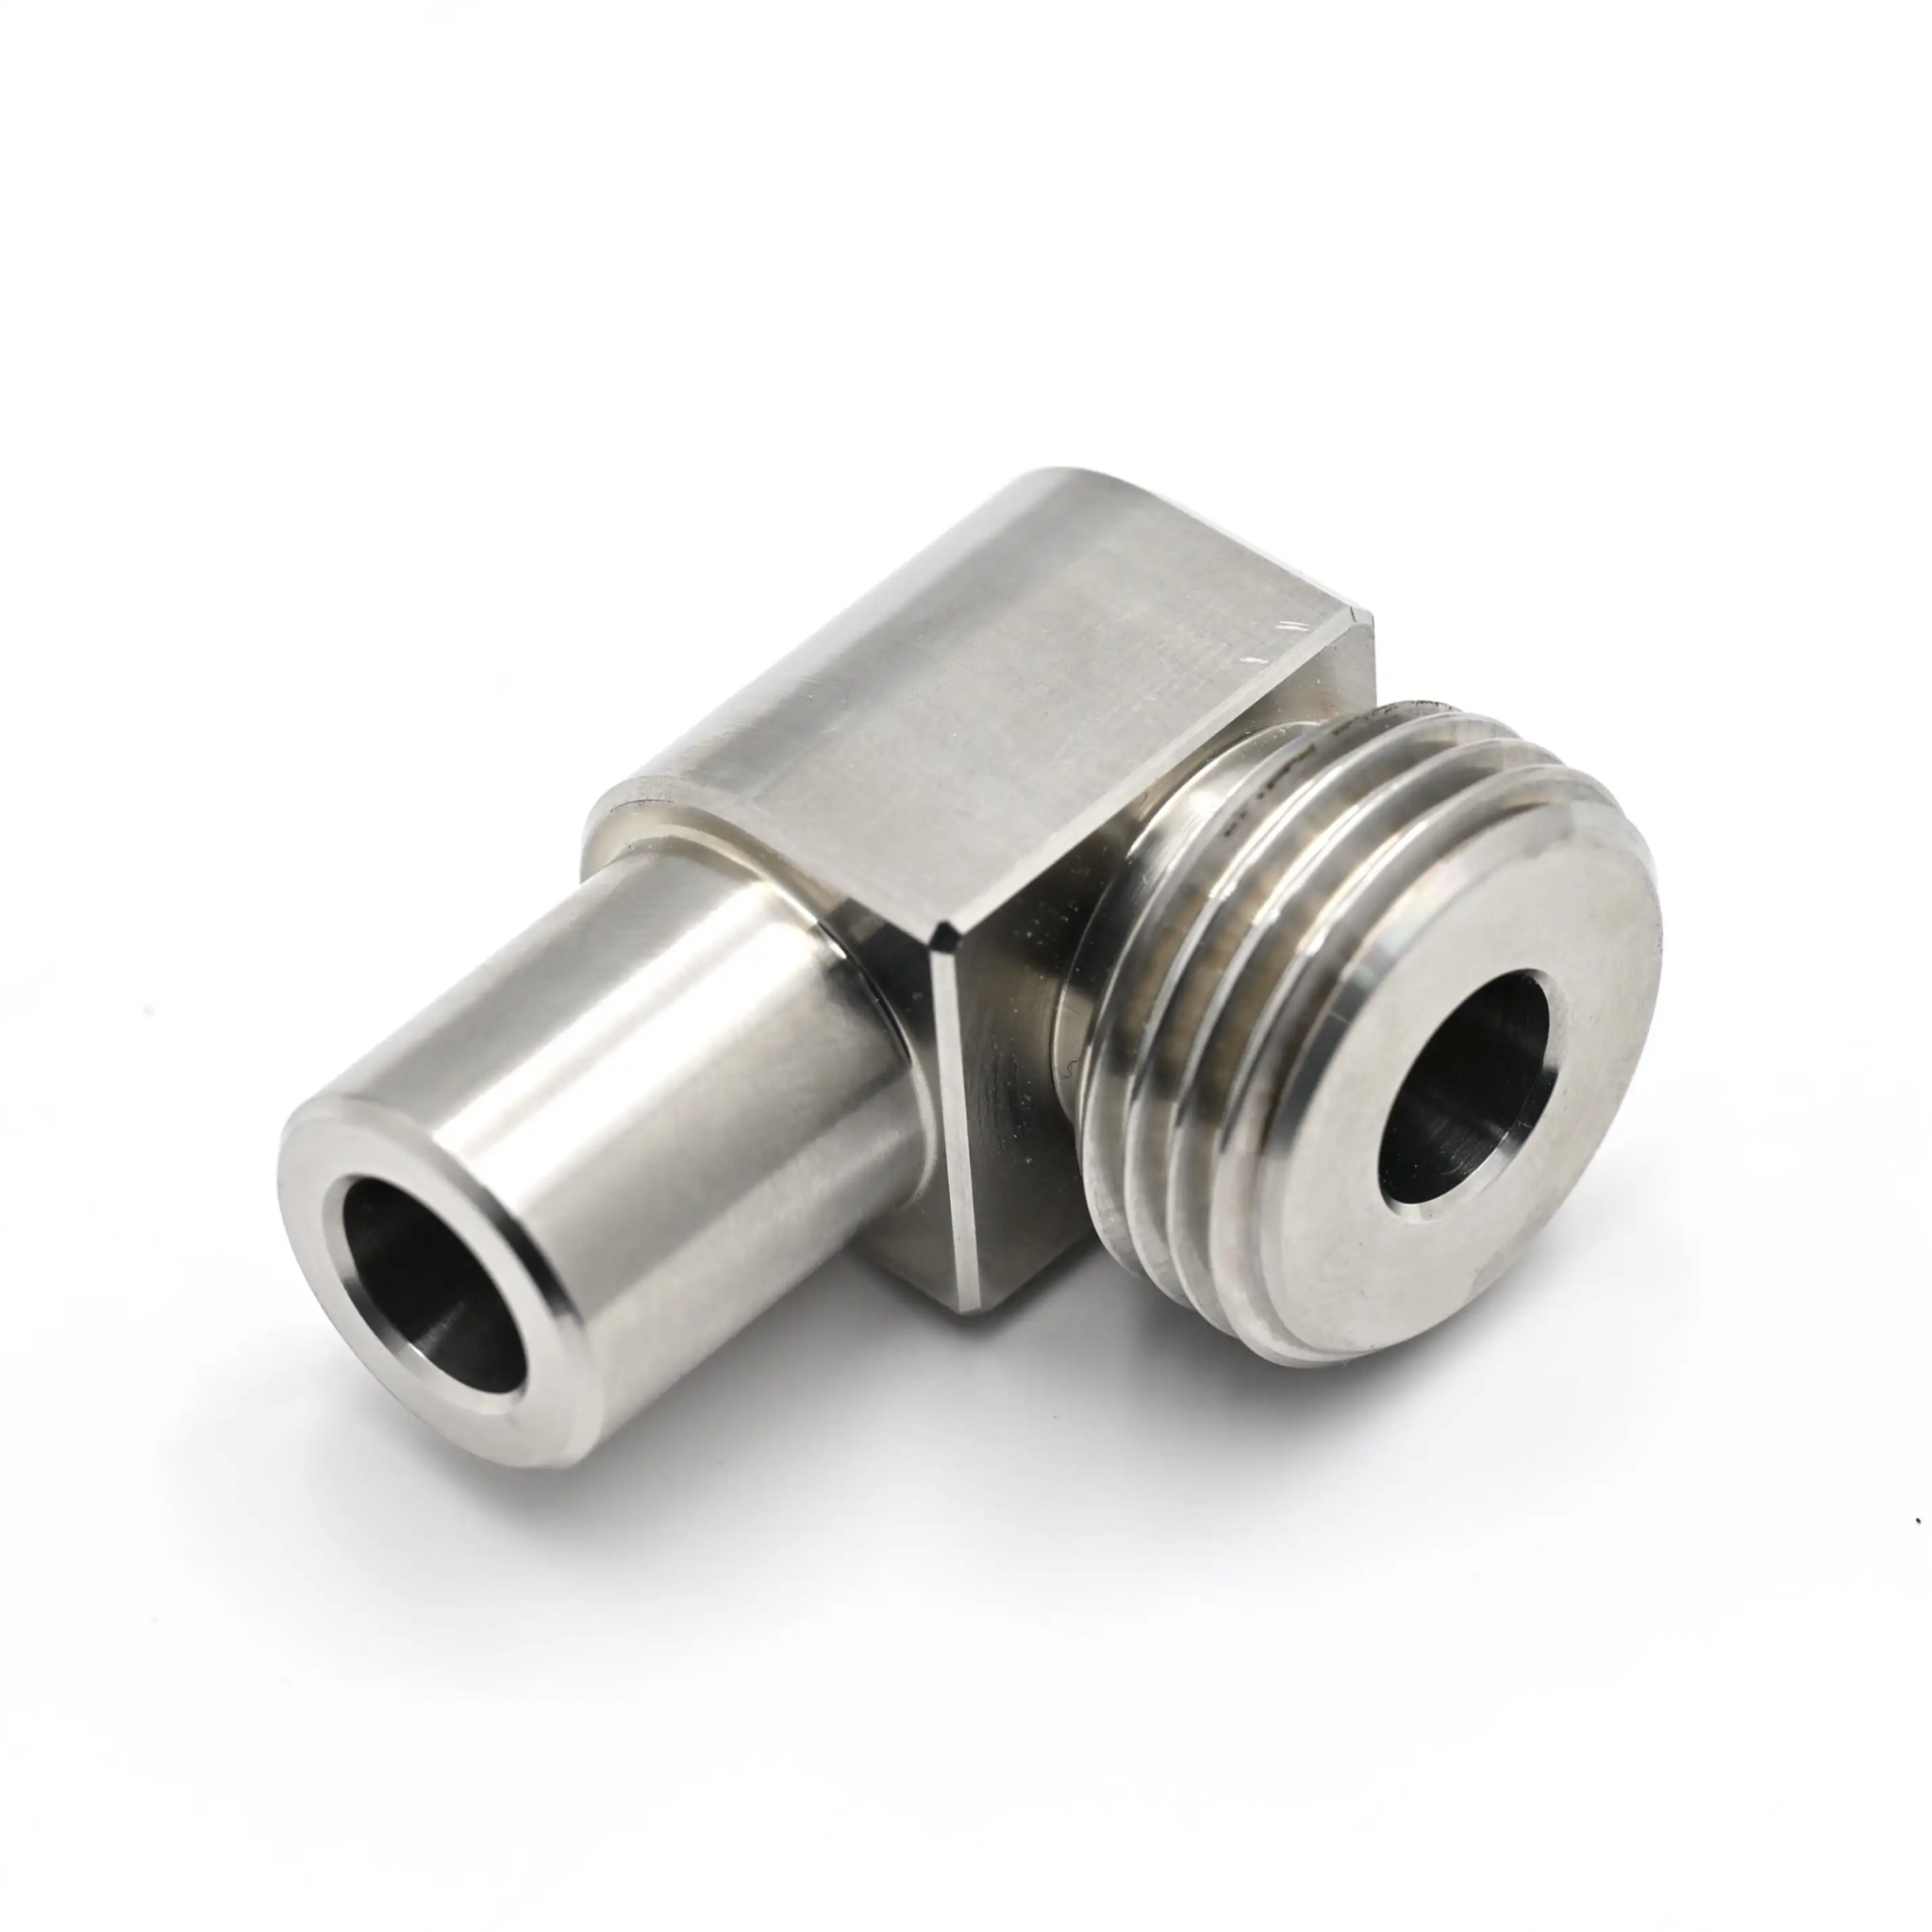
液冷弯头,来源:鑫博精密
-
散热器钻孔攻牙:专用散热器数控钻孔攻牙机、高速钻攻机等设备,定位精度可达±0.05mm,部分高速机型主轴转速可达3万转,可高效完成孔位多、螺纹密集的散热器类部件加工,支持不同型号散热器的柔性批量生产。
-
冷板铲齿加工:液冷冷板多采用铲齿工艺成型微通道散热齿,专用铲齿机在闭环控制下定位精度可达±0.003mm;行业内也有铲铣一体机方案,专门针对液冷散热所需的铲齿铜件,一次装夹完成铲齿与铣削工序,减少二次装夹误差。
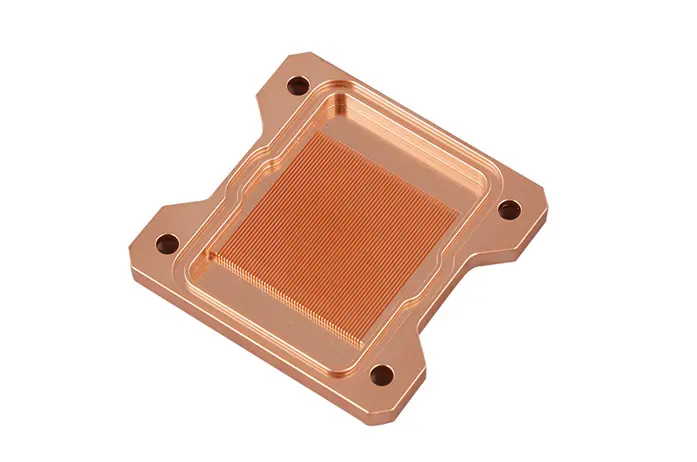
铲齿液冷板,来源:广东迈泰
三、AI液冷CNC加工设备矩阵
| 设备类型 | 技术特点 | 液冷应用场景 |
| 走芯机/车铣复合机床 | 回转体一次成型,副主轴对接,全工序一次装夹 | 液冷接头、快插接头、螺纹精密件 |
| 多通道钻攻中心 | 多通道并行加工,大容量链式刀库,高节拍量产 | 液冷接头、冷板、散热结构件批量加工 |
| 五轴联动加工中心 | 一次装夹多面加工,复杂曲面/异形流道成型 | 液冷内置歧管、异形流道件、定制化结构件 |
| 多工位转台式复合机床 | 多工位连续加工,铣钻镗攻丝一体,生产效率高 | 液冷弯头、小型连接件大批量加工 |
| 钻孔攻牙机/高速钻攻机 | 高速钻孔+攻牙,主轴转速高,柔性适配多型号 | 液冷散热器、冷板孔位与螺纹加工 |
| 铲齿机/铲铣一体机 | 微通道铲齿成型,铲铣一体,精度闭环控制 | 液冷冷板散热齿、铲齿铜件加工 |
| 龙门加工中心 | 大行程、重切削、高刚性,支持大尺寸工件 | 大型液冷歧管、流道板、整机组装基板 |
| 精雕机/多头加工中心 | 多主轴并行,微细结构精密雕铣 |
液冷接头密封槽、微小流道等精细结构加工 |
四、行业发展趋势
当前AI液冷正加速从定制化走向规模化,CNC加工技术也在同步演进:一方面,设备专用化趋势明显,针对液冷接头、弯头、冷板等典型部件,多通道钻攻、多工位转台、铲齿等专用机型不断涌现,逐步替代“通用CNC+人工摆线”的传统模式,大幅提升量产效率与一致性;另一方面,加工智能化持续深化,水冷丝杆、热变形主动抑制、刀具磨损预测等技术不断落地,进一步保障批量加工中的精度稳定性。
作为AI算力基建的底层制造支撑,CNC精密加工技术将持续推动液冷部件向更高精度、更高集成度、更低成本方向发展,支撑下一代更高密度AI算力系统的落地。
信息来源:网络
视频推荐:
推荐活动:2026年第三届 AI算力服务器液冷技术产业发展论坛
|
序号 |
议题方向 |
|
1 |
超节点智算中心解决方案 |
|
2 |
AI数据中心风液协同散热技术解析 |
|
3 |
储能+算力+余热回收全链条一体化解决方案 |
|
4 |
AI 算力液冷CDU的选型、运维与能效优化方案 |
|
5 |
UQD快速接头自动化生产工艺与设备应用 |
|
6 |
液冷板微通道加工技术与发展趋势 |
|
7 |
Manifold歧管材料与加工工艺解析 |
|
8 |
算力服务器冷却液种类及应用趋势 |
|
9 |
氦检设备在液冷算力服务器领域的应用 |
|
10 |
激光焊接技术在液冷模组上的应用分析与案例 |
|
11 |
绿激光3D打印液冷板优势与应用发展趋势 |
|
12 |
先进CNC 加工技术在液冷服务器领域的应用 |
|
13 |
超声波检测,发现液冷模组内在缺陷 |
|
14 |
数据中心液冷管路系统特点与应用 |
|
15 |
液冷模组流道清洗注意事项与设备选型 |
|
16 |
氧化铝陶瓷液冷解决方案 |
|
17 |
精密液冷不锈钢波纹软管应用方案 |
|
18 |
液冷模组智能产线解决方案 |
|
19 |
液冷系统中泵的选型与应用 |
|
20 |
导热界面材料在液冷系统中的应用 |
微信扫描下方的二维码阅读本文
- 热交换核心 :冷板(CPU/GPU专用)、CDU(冷量分配单元);
- 循环网络 :Manifold分液器、EPDM/PTFE管路、快接头;
- 动力与控制 :变频循环泵(如飞龙股份电子泵)、智能温控系统。